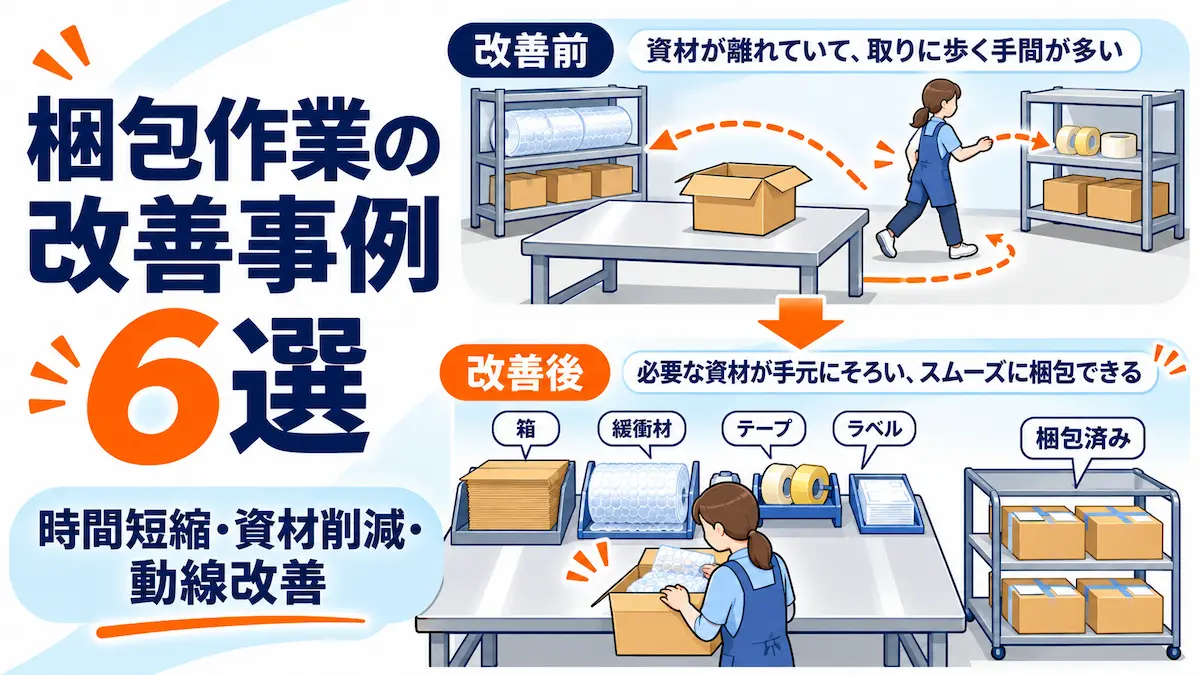
毎日同じように荷物を梱包しているのに、なぜか出荷時間が足りない。テープを取りに歩く、合う箱を探す、緩衝材を巻き直す。こうした小さな手間は、出荷件数が増えるほど大きな負担になります。
実際の企業事例には、紐の置き場を変えて1製品30秒から25秒へ短縮した例や、部品に合わせた共用トレイで1梱包約20分から約7分へ短縮した例があります。ただし、どの現場でも同じ数字になるわけではありません。
この記事では、企業や公的機関が公開した実際の改善事例6つを「何が問題だったか→何を変えたか→何を自社で試せるか」に分解。資材配置・作業動線・手順標準化・包装設計・設備導入の違いと、明日からできる改善・測定手順をまとめます。
最初に結論|明日やるならこの3つ
- いつも出荷する同じ商品を選び、現状の梱包時間と手戻りを記録する。
- 作業中に「探す・歩く・取り直す」が起きた箇所を1つ選び、道具や資材の置き方だけ変える。
- 同じ条件で再計測し、時間だけでなく入れ間違い・保護不足・身体負担が増えていないか確かめる。
いきなり全工程を変更せず、まずは1品番・1作業台・1つの変更から始めるのがポイントです。
梱包作業のどこを改善する?まず「困りごと」を分ける
「梱包が遅い」だけでは改善策を決められません。包装そのものに時間がかかるのか、資材探しが長いのか、作業のやり直しが多いのかで対策は変わります。
| 現場で見える症状 | 最初に疑う原因 | 小さく試す対策 |
|---|---|---|
| テープ・ラベルを毎回探す | 定位置がない/手が届かない | 使用頻度順に作業台付近へ配置 |
| 梱包のたびに箱を選び直す | 箱の種類・品番対応が不明 | よく使う品番の箱を定位置化 |
| プチプチを何重にも巻き直す | 内装や手順が定まっていない | 承認済みの緩衝材量・巻き方を明示 |
| 人によって作業時間が大きく違う | 工程順・完成基準が不統一 | うまくいく手順を写真で共有 |
| 封かん後に入れ忘れが見つかる | 検査位置が不適切/付属品が見えない | 封かん前の確認点と置き場を固定 |
| かがむ・重い物を繰り返し持ち上げる | 台の高さ・姿勢・運搬方法が不適切 | 高さ・台車・作業区画を見直す |
改善では速さだけを追わず、梱包後の製品保護、数量・品番の正確さ、作業者の身体負担を同時に見ます。
梱包作業の改善事例6選|企業が何を変えたのか
以下は各企業・支援機関の公開事例です。公表された結果と、梱包辞典が提案する「自社で試すヒント」は分けて記載します。数字のない事例に短縮率を付け足すことはしません。
| 事例 | 改善内容 | 公表された結果 |
|---|---|---|
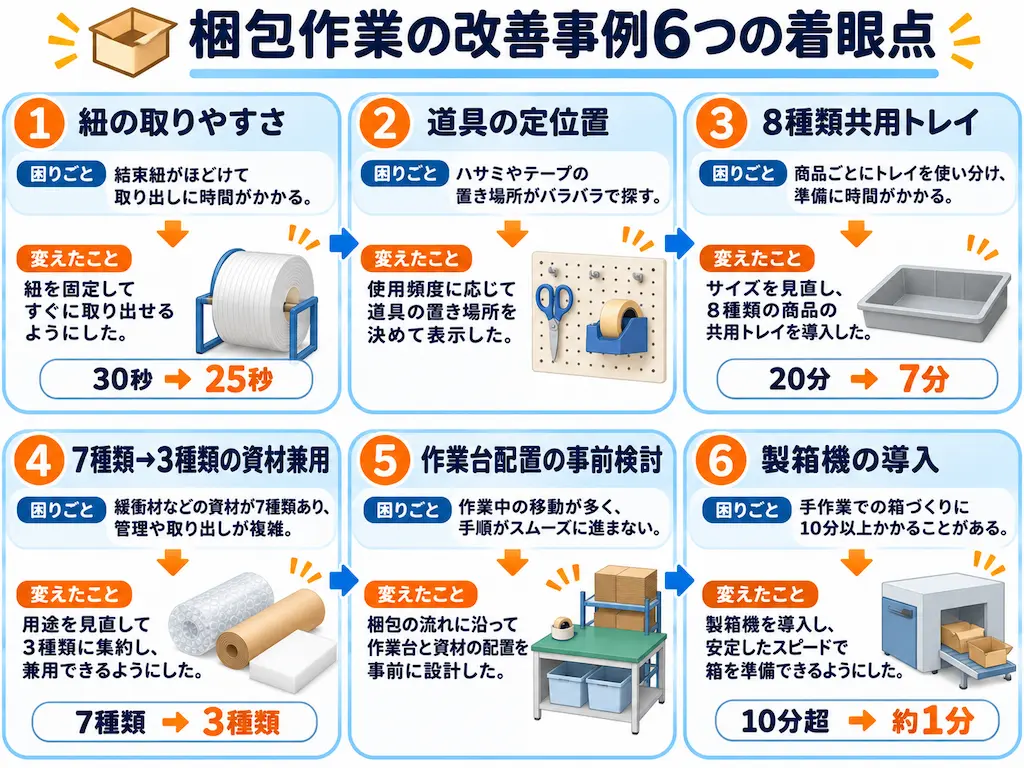
| ①ウィルオブ・ワーク | 紐の収納箱を台車に設置 | 30秒→25秒/製品 |
| ②喜多村 | ローラー台に用具置き場を設置 | 使いやすさ・作業効率の向上(数値非公表) |
| ③ユーパック | 部品8種の共用成形トレイ | 約20分→約7分/梱包 |
| ④ワコン | 2種類の配管部品で仕切りを兼用 | 包装資材7種類→3種類 |
| ⑤ヤクセル/中小機構 | 作業台の試作、5S・3定、動線整備 | 現場への改善定着(時間数値非公表) |
| ⑥中央ネームプレート製作所/中小機構 | 段ボール製箱機を導入 | 10分超→約1分/箱 |
事例1:紐を取る動作を変え、1製品5秒短縮|ウィルオブ・ワーク
化学製品の荷造りで、袋を結ぶビニール紐が作業場所から離れた場所に置かれ、紐を取る際に袋へ空気が入ってやり直しが起きていました。そこで、製品を運ぶ台車に紐の収納箱を設置。袋口を押さえた姿勢のまま紐を取りやすくしました。
公開事例では、1製品の梱包時間が30秒から25秒へ。1製品当たり5秒、時間比で約16.7%の短縮です。改善内容は高額な設備ではなく、資材の「置き場所」でした。
自社で試すなら:テープ、結束バンド、ラベルなど、両手を使う工程で一度手を離して取りに行くものを探します。1つの工程の前後で歩数や資材取得時間を測り、取りやすい位置へ移した後に比較します。作業者が手を伸ばしすぎる配置や、台車走行の妨げになる設置は避けましょう。
出典:ウィルオブ・ワーク「化学製品製造の生産性・品質向上事例」(2026年6月4日公開)
事例2:梱包用具の定位置を作る|喜多村
株式会社喜多村の製造部門では、ローラー台で製品を梱包するとき、テープカッターやウエス、PPタイなどの置き場がなく、不要なファイバードラムを仮の置き場として使っていました。
そこでローラー台に専用の梱包用具置き台を設置。公式事例では作業効率の向上と、ローラー台の上部空間の有効活用が報告されています。短縮秒数や削減率は公表されていません。
自社で試すなら:作業台の右・左・正面を写真に撮り、よく使う3点だけに置き場所を決めます。誰が戻しても同じ場所に戻るよう表示し、取り出しやすさだけでなく台車・製品の通路や転倒リスクも確認します。
出典:株式会社喜多村「5S事例:梱包用具置き場の設置」(2022年4月25日公開)
事例3:巻く梱包を「共用トレイへ入れる」作業に変更|ユーパック
ユーパックが紹介する部品の梱包では、約3.5kgの部品を一つずつエアキャップで巻き、箱の隙間に緩衝材を詰めていました。作業者によって巻き方や所要時間がばらつき、巻き直しや持ち上げ作業の負担もありました。
改善後は、8種類の部品を共通の向きで収められる本体トレイと蓋トレイに変更。付属品の収納箇所も設け、入れ忘れに気付きやすい構造にしました。公表時間は約20分→約7分/梱包。資材使用量と身体負担も低減したとしています。
自社で試すなら:同じ外形の製品や繰り返し出荷する部品が複数あるかを確認します。専用トレイをいきなり量産するのではなく、内装の型紙・仕切りを試作し、保護性能、収納向き、付属品の数、取り出しやすさを確かめます。試作と輸送検証の費用も比較対象です。
出典:株式会社ユーパック「共用トレイによる部品8種の梱包作業改善」
事例4:梱包資材を7種類から3種類へ集約|ワコン
複雑な形状の配管部品2種類を送るため、種類ごとに包装部材を用意していました。ワコンの設計事例では、段ボール仕切りの一部を組み替える2WAYの兼用設計を採用。保護袋・底パッド・仕切りなど合計7種類あった資材を、保護袋・仕切り・外箱の3種類に整理しています。
公式には梱包時間と資材費の削減が報告されていますが、時間の前後数値は公表されていません。資材点数の削減と梱包1件当たりの単価削減は別の指標です。
自社で試すなら:梱包資材の品番一覧を作り、使用頻度が低いのに似た仕様のものがないかを探します。統合する際は、寸法だけでなく荷重・傷付きやすさ・客先の梱包仕様も照合してください。
出典:ワコン株式会社「配管部品の包装改善事例」(2021年6月3日公開)
事例5:段ボール製の仮作業台でレイアウトを試す|ヤクセル・中小機構
包丁などを製造する株式会社ヤクセルでは、道具を探す時間や仕掛品を動かす時間、作業台の姿勢負担が課題として見つかりました。中小企業基盤整備機構の伴走支援では、段ボール製の実物大モデル作業台を使い、作業者の意見を集めながら高さ・道具の位置・動線を検討。5S・3定活動が別部署や新工場の設計にも広がりました。
これは梱包工程だけに限定した事例ではなく、製造現場全体のレイアウト改善です。公開資料には梱包1件当たりの短縮秒数はありません。
自社で試すなら:新しい台を購入する前に、実物大の配置図や安全な仮設モデルで、資材ラックと箱置き場の距離を検討します。仮設資材は重量物を載せる用途に使わず、実際の設備の高さ調整は安全性・耐荷重を確認して行います。
出典:中小企業基盤整備機構「効果的な5S3定活動による新工場づくり」
事例6:箱を探して加工する工程を製箱機で短縮|中央ネームプレート製作所・中小機構
多品種少量生産の中央ネームプレート製作所では、出荷する製品に合う箱を探し、加工する製箱作業が負担になっていました。同社は段ボール製箱機を導入し、平面の段ボールに罫線を入れ、不要部分を切断して箱を組み立てやすくする工程へ変更しました。
中小機構の紹介では、1箱の製箱時間が従来10分超から約1分に短縮。ただしこれは製箱工程の数字で、検品・緩衝・箱詰め・封かんまで含む全梱包時間を示すものではありません。
自社で試すなら:まず手作業の製箱に何分かかっているかを測り、箱サイズの種類、1日の製箱数、切替時間、設備保守、設置スペースを整理します。箱の型番整理だけで足りるのか、機械が必要なのかを比較します。
出典:中小企業基盤整備機構「中央ネームプレート製作所の省力化投資事例」(2026年5月19日公開)
設備投資なしで始める改善|明日の30分で何をする?
6つの事例を読んで、まず試したいのは道具の定位置化と、頻繁に使う資材の移動です。大きな機械を選ぶ前に、作業の中の「探す・手を伸ばす・歩く・やり直す」を減らせないかを見てみましょう。
| 時間の目安 | 作業 | 残す記録 |
|---|---|---|
| 最初の10分 | 同じ品番の作業を観察。「探す・歩く・取り直す」を印で記録 | 動画やメモ、作業秒数、発生回数 |
| 次の10分 | テープ・緩衝材・ラベルのうち1点だけ定位置を変更 | 変更前後の配置写真、変更理由 |
| 最後の10分 | 同条件で試し、困った点と品質への影響を確認 | 所要秒数、ミス、作業者の意見 |
上表の30分は小さな改善案を見つけるための目安で、改善効果を確定する測定時間ではありません。十分な比較には後日、同じSKU・数量・作業者・資材条件で複数件を計測します。
作業台を整えるときは、未梱包品・梱包中・完了品を混在させないよう区画を決めます。定位置化で誤梱包が増えたら改善とは言えません。
箱や緩衝材を見直すなら、梱包設計と品質をセットで考える
資材費の安さだけでなく、1梱包の作業数、品番ごとの資材の持ち替え、部品の保護、開梱のしやすさを合わせて考えます。ユーパックとワコンの事例が示すのは、保護性能を考えた上で「巻く」「隙間を詰める」「選び直す」工程を設計から減らす方向です。
- 手巻きが多い:同じ部品なら仕切り・トレイで位置を決められないか検討する。
- 箱や仕切りが多品種:形状・重量・納入先条件が共通する製品群から兼用可能性を調べる。
- 入れ忘れがある:封かん前に付属品が残っていると見える配置を考える。
- 緩衝材が大量:必要な保護条件と輸送環境を確認し、ただ削るのではなく箱寸法・支持位置を見直す。
資材変更を採用する前に、取引先の梱包仕様、保管・荷役・輸送の条件、必要な包装評価を確認します。梱包作業の短縮で浮いた時間より、輸送破損・返品対応が増えれば逆効果です。
製箱機・封函機を入れるのはどんな現場?
人手が足りないときでも、自動化が最初の正解とは限りません。特に多品種少量の現場は、製品や箱の切り替え・段取り時間も無視できません。
| 状況 | 先に確認すること |
|---|---|
| 箱を探す時間が長い | 箱の定位置化やサイズ一覧だけで減らせないか |
| 大量に同じ箱を組み立てる | 1日の数量、製箱秒数、資材補充や機械停止の頻度 |
| さまざまな箱へ頻繁に切り替える | 切替・調整時間、機械の対応範囲、残る手作業 |
| 投資判断をする | 試作・保守・電力・設置・教育・品質確認費用も含める |
省力化は作業負担を減らすこと、省人化は必要な人手を少なくすること。秒数が短縮されても、すぐに人件費の支出が減るとは限りません。空いた時間を別工程に回す、残業を減らす、ピーク時の応援を減らすなど、実際の効果を分けて評価してください。
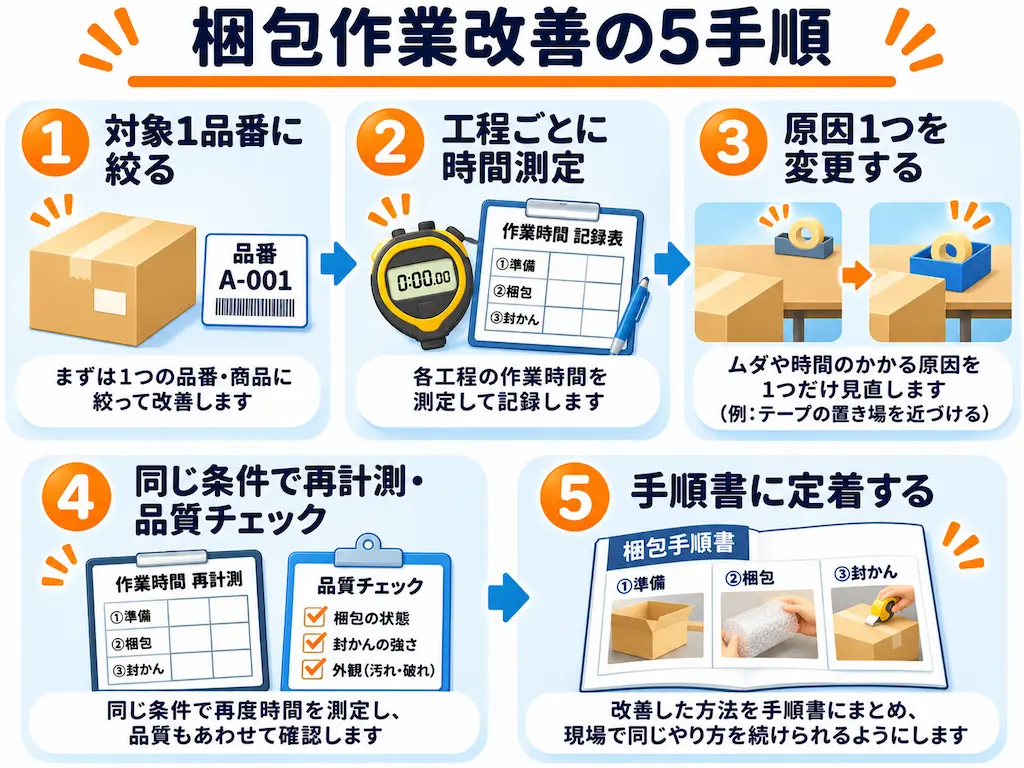
梱包現場の改善を進める5手順|小さく試し、数字で確かめる
1.対象を1品番・1作業台に絞る
出荷量の多い品番や、同じミスが繰り返される品番を選びます。箱の種類・ケース入数・緩衝材・出荷先条件を固定し、何を測るか決めます。例:「A部品20個入り1箱を梱包する作業」。
2.現状を工程に分けて実測する
「資材を取る」「製箱」「内装・箱詰め」「封かん」「表示・検査」を分けて計時します。作業者に知らせず隠れて撮影するのではなく、職場のルールに従い説明・同意を得て観察します。手直しや資材補充が起きた時間も別欄に記録します。
3.原因を1つ選び、変更する
例:テープが遠いなら作業台へ近づける。箱の選択ミスなら品番と箱の対応表を貼る。まず1項目だけ変更すると、改善後に何が効いたか判断しやすくなります。
4.同じ条件で比べ、時間以外の副作用をチェックする
1件の最速タイムだけで判断せず、同じ条件で複数回記録します。平均・中央値・ばらつき、手直し・入れ忘れの有無を比較。別の作業者や繁忙時でも再現するか追加確認します。少数回の試行で破損率が改善したと断定しません。
5.うまくいったら標準化し、次の品番へ広げる
配置写真、使用資材、作業順、最終検査を共有し、変更日と承認者を記録します。正式な標準作業へ反映するには、梱包作業手順書の作り方も参照してください。ピッキングや数量間違いが主因なら、ピッキングミスを減らす方法で前工程から見直す方が効果的な場合があります。
改善効果の測り方|そのまま使える記録表と計算例
記録はExcelでも紙でも構いません。必要なのは、改善前後で比べる条件が同じことと、測定範囲を明確にすることです。
| 記録する項目 | 記入例(すべて架空) | 確認する理由 |
|---|---|---|
| 対象 | A部品・20個入り・同じ外箱 | 違う商品を比較しない |
| 工程・範囲 | 資材取得から封かん・最終検査まで | 時間を途中で切らない |
| 作業条件 | 同じ作業者・同じ資材・同じ作業台 | 条件差を減らす |
| 改善内容 | テープの定位置を変更 | 変えた点を特定する |
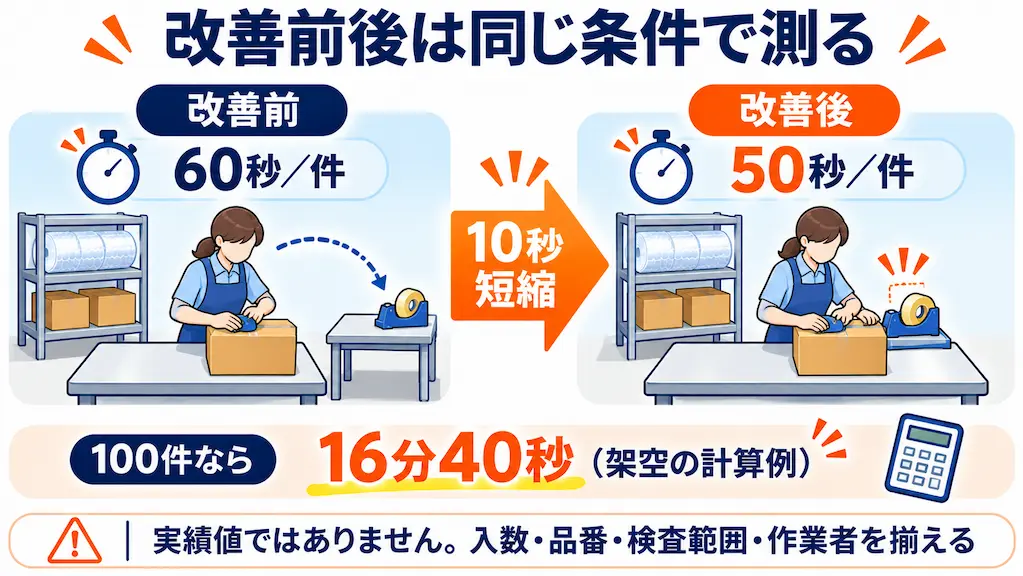
| 作業時間 | 変更前60秒/件、変更後50秒/件 | 1件当たりの差 |
| 品質・負担 | 入れ忘れ、貼り忘れ、身体負担を確認 | 時間以外の副作用を見る |
| 計測日・件数 | 同じ条件の複数件を測定 | 偶然や日による差を把握 |
架空の計算例:改善前60秒、改善後50秒なら1件10秒短縮。1日に100件扱う場合、10秒×100件=1,000秒、つまり16分40秒/日の作業時間を削減する計算です。これは説明用の仮定で、企業の実績ではありません。
この数字は「同じ作業量・条件が続き、他工程へ時間が移っていない」場合の推定です。省けた時間をそのまま現金支出の削減額とは扱いません。費用まで比較したい場合は、既存記事の梱包コストの計算方法と無料Excelで資材費・作業工数・品質損失を同じ単位に揃えて計算できます。
改善を本格的に評価するなら、変更前後の件数を増やし、品番や担当者ごとのばらつきも確認します。品質事故のような発生頻度の低い項目は、短期間の少数サンプルだけでは判断できません。
「速くなった」だけで採用しない|品質と安全の確認点
梱包工程の改善は、速さを求めるほど危険な省略が起きやすくなります。特に次の変更は、現場の思い付きだけで正式運用へ切り替えないでください。
- 緩衝材を減らす:製品の傷・破損・荷崩れを防げるか、実荷姿と輸送条件に応じて評価する。
- 封かんを簡略化する:箱の重量、テープ仕様、積み方や保管条件を確認する。
- 検品工程を省く:品番・数量・付属品・ラベルの照合方法を別に確立するまで省略しない。
- 作業台を高く・低くする:腰を曲げ続ける姿勢や肩に負担のかかる高さを避ける。仮設台に重量物を載せない。
- 重量物の扱いを変える:無理な持ち上げやひねりを減らし、台車等の補助機器や人員・作業量の調整を検討する。
厚生労働省の腰痛予防対策では、台車などの補助機器、不自然な姿勢の低減、作業台の適切な高さ、作業時間・量・人員配置への配慮を案内しています。体力的負担の増加を「作業が速くなった」で正当化しないことが大切です。
まとめ|まずは1つの無駄を見つけ、明日の梱包で試してみよう
梱包作業の改善には、置き場を変える、道具を定位置化する、包装設計を見直す、機械を導入するといった段階があります。企業の公開事例を見ると、大きな投資の前に「探す・歩く・持ち替える・巻き直す」を減らす余地が見つかるかもしれません。
明日は、よく出る1品番の梱包を観察して、気になる動作を1つメモすることから始めてください。配置を1か所変えたら、時間を比べて、品質・安全まで確認する。その小さな実測が、次の改善案を選ぶ根拠になります。
調査日:2026年11月7日。掲載の各社事例は公開元の記載に基づくもので、梱包辞典による現場実験ではありません。計算例の60秒→50秒、100件などは説明用の架空値です。適用の際は製品・包装仕様・作業環境に合わせて安全性と品質を検証してください。