「商品と数量は合っていたのに、別のお客様の送り状を貼ってしまった」「箱を開けたら付属品が入っていなかった」。こうした誤出荷は、ピッキング作業だけでなく、梱包や送り状の貼り付け、運送会社への引渡しの段階でも発生します。
誤出荷を防ぐには、最後にまとめて「間違いがないか確認する」だけでは不十分です。箱を閉じる前にしか確認できないことと、箱を閉じた後に確認すべきことを分ける必要があります。
この記事では、製造工場や物流倉庫、小規模な通販の出荷担当者に向けて、出荷前検査の確認項目、チェックリストの使い方、誤出荷の原因別対策、不一致が見つかったときの対応を解説します。紙でもExcelでも運用できる記録方法も紹介します。
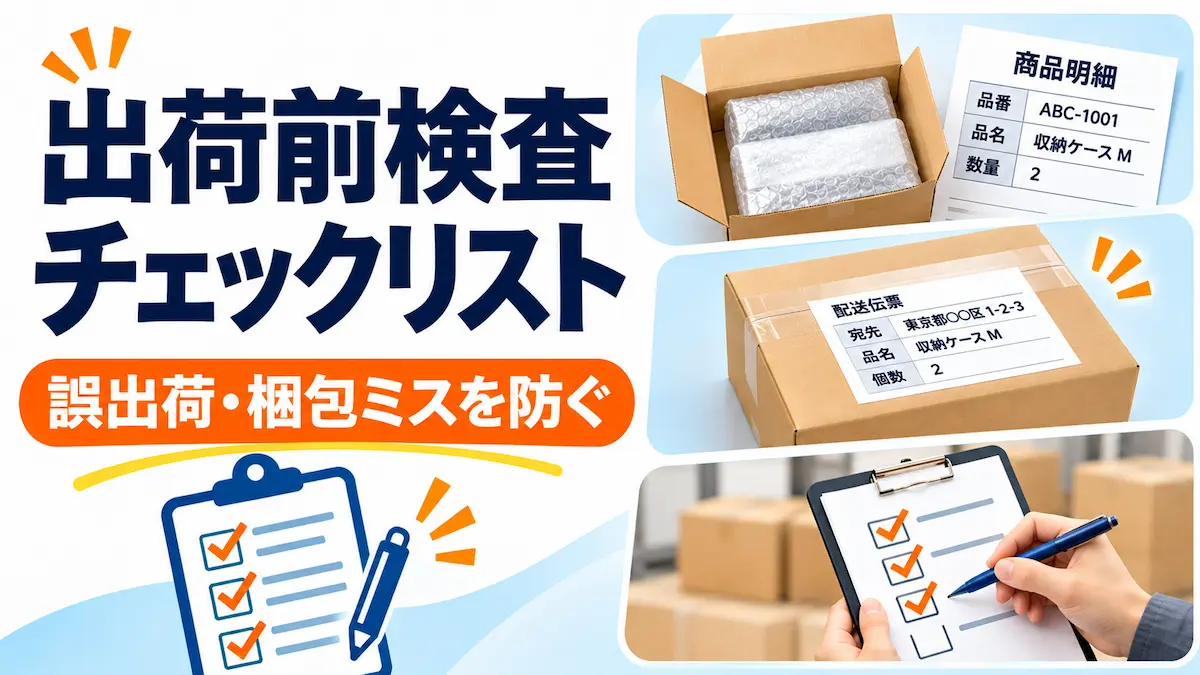
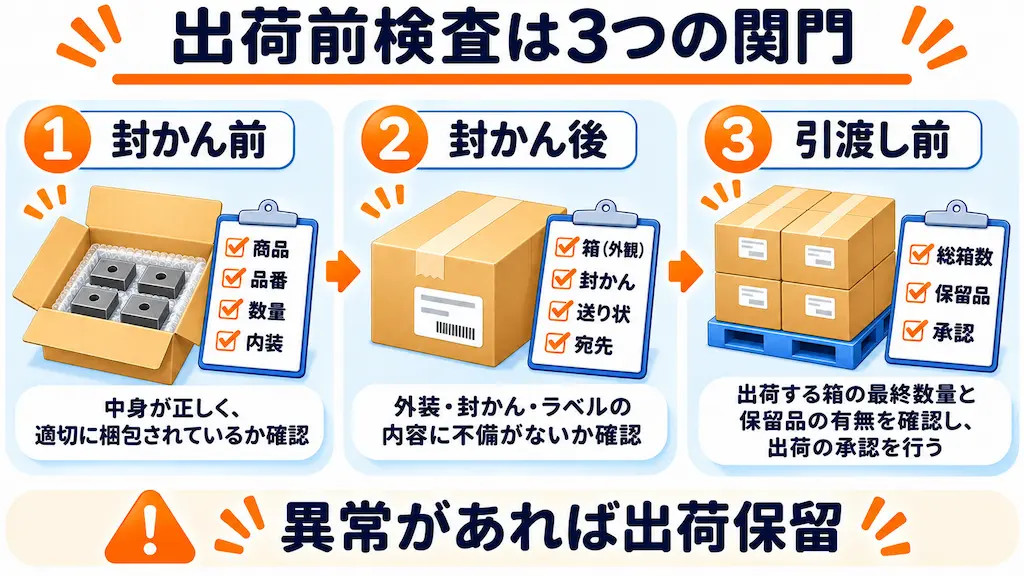
結論:出荷前検査は「封かん前」「封かん後」「引渡し前」の3段階に分けます。
| 確認するタイミング | 主な確認内容 |
|---|---|
| ① 封かん前 | 品番・数量・ロット・付属品・梱包仕様 |
| ② 封かん後 | 箱の状態・封かん・個口番号・送り状・宛先 |
| ③ 引渡し前 | 出荷予定との一致・総個口数・保留品の有無・出荷承認 |
どこかで不一致が見つかったら、対象の荷物を保留し、原因を確認してから再検査するのが基本です。
対象範囲:この記事で扱うのは、物流・梱包工程における出荷前の照合です。製品そのものの寸法・性能・衛生状態などの品質検査を代替しません。製品固有の品質基準や顧客指定の検査がある場合は、その要求を優先してください。
出荷前検査とは?誤出荷を防ぐ最後の確認工程
出荷前検査とは、発送する商品や梱包済みの荷物が、確定した出荷指示と一致しているかを確認し、出荷してよい状態かを判断する作業です。
物流現場では、一般に次のような工程を経て荷物が出荷されます。
- 出荷指示を確定する
- 倉庫から商品を集める(ピッキング)
- 商品・品番・数量などを照合する(出荷検品)
- 指定の資材・方法で梱包する
- 送り状・外装表示を確認する
- 出荷可否を判断し、運送会社へ引き渡す
キーエンスの出荷検品に関する解説では、ピッキングした商品が出荷依頼情報と一致しているかを確認する工程を出荷検品と呼び、誤出荷防止の最後の関門と説明しています。
しかし、商品を正しく集められていても、その後に別注文の商品が混入したり、誤った送り状を貼ったりすれば誤出荷になります。各工程で確認する対象と、最終確認の責任を分けることが重要です。
ピッキング検品と出荷前検査の違い
| 工程 | 主な役割 |
|---|---|
| ピッキング検品 | 棚から取り出した品番・数量・指定ロットなどが正しいか確認 |
| 梱包中の検査 | 指定された内装・付属品・数量で箱詰めできているか確認 |
| 出荷前の最終検査 | 完成した荷物・送り状・出荷先・総個口数が一致するか確認 |
例えば商品Aを正しく3個取り出しても、箱詰め中に別注文の商品Bが混ざれば、ピッキング検品だけでは防げません。また箱詰めが正しくても、送り状を別の箱に貼れば配送先が間違います。
棚番や集品作業の改善は「ピッキングミスを減らす方法」で詳しく解説しています。本記事は、その後の箱詰めから引渡しまでの照合に重点を置きます。
出荷前検査チェックリスト|封かん前・封かん後・引渡し前
まず確定済みの出荷指示を用意し、「何を見て、何と比較し、どんな状態なら適合なのか」を定めます。作業者がチェック欄を埋めたことより、実物と正しい基準を照合したことが重要です。次の項目は一般例であり、製品・取引先の条件に合わせて調整してください。
① 封かん前|箱を閉じると見えなくなる項目
| 確認項目 | 確認方法・適合の考え方 |
|---|---|
| 出荷指示 | 出荷番号・対象注文・指示の版や更新状態が正しい |
| 商品・品番 | 指示品番と現品表示が一致する |
| 数量 | 指示数量と実数が同じ単位で一致する |
| ロット・期限 | 指定がある場合、ロット・期限条件が一致する |
| 付属品・同梱書類 | 指定された部品・説明書・書類がそろっている |
| 内装・緩衝材 | 指定の袋・仕切り・緩衝材を使用し、必要な保護状態を満たす |
| 箱内の配置 | 製品同士の接触・突起部の圧迫・過度な移動がない |
数量の「単位違い」に注意。「1ケース24個入りの商品を2ケース」という指示なら、総数48個だけでなく、ケース入数とケース数も確認します。「2」とだけ記録すると2個か2ケースか分からないため、チェック表には数量単位を明記します。
ロットや期限の指定がない商品では、その項目を一律に不合格とはしません。ただし適用対象外とする条件を事前に決め、必要な検査を独断で省略しないでください。
封かん後に中身が見えなくなるため、確認済みの箱と未確認の箱を混在させないことも重要です。
② 封かん後|箱そのものと送り状を確認する
| 確認項目 | 確認方法・適合の考え方 |
|---|---|
| 外箱の状態 | 破れ・潰れ・水濡れ・異常な膨らみがない |
| 封かん | 指定方法で閉じられ、テープの浮き・開口がない |
| 外装表示 | 品番・数量・箱番号・必要な荷扱い表示が指示と一致する |
| 送り状 | 出荷番号・荷受人・宛先が出荷指示と一致する |
| 個口番号 | 1/2・2/2などの箱識別が正しい |
| 送り状の貼付状態 | 貼り間違い・剥がれ・読取の支障がない |
ここで特に注意したいのが、正しい商品に間違った送り状を貼るケースです。出荷番号だけでなく、必要に応じて荷受人・配送先住所・配送条件も確認してください。送り状が発行された直後に、別注文のものと取り違えない運用も大切です。
③ 引渡し前|出荷対象と保留状態を確認する
| 確認項目 | 確認方法・適合の考え方 |
|---|---|
| 出荷予定との一致 | 対象の注文・箱が当日の確定指示に含まれる |
| 総個口数 | 予定箱数と実際の引渡し箱数が一致する |
| 出荷先別の区分 | 異なる荷受人や出荷便が混在していない |
| 保留品の有無 | 不合格・未確認・再検査待ちの荷物が出荷列にない |
| 出荷承認 | 社内ルールで定めた確認・承認が完了している |
| 引渡し記録 | 引渡し日時・対象出荷番号・個口・必要な担当者記録が残る |
複数個口では、箱ごとの確認だけでなく出荷全体として不足・余剰がないかを照合します。予定3箱に対して2箱なら不足、4箱なら別注文の混入などを疑って確認してください。
誤出荷の原因別対策|どの工程で何が起きる?
「担当者が注意しなかったから」では再発防止につながりません。どの工程で、どの情報や物が取り違えられ、なぜ次工程で発見できなかったかを調べます。
| 起きた誤り | 考えられる原因 | 再発防止の方向 |
|---|---|---|
| 商品・品番違い | 似た品番・外観、古い指示、照合漏れ | 現品コードと確定指示を照合。類似品は識別しやすくする |
| 数量違い | バラ・袋・ケースの単位混同、中断 | 単位を明記し、中断後の再開方法を決める |
| ロット違い | 指定ロットの見落とし、混載 | 指示条件と現品ロットを照合 |
| 付属品漏れ | 箱内で見えなくなる、準備場所が分散 | 封かん前に確認できる配置を作る |
| 梱包仕様違い | 旧手順書、似た資材の取り違え | 仕様書番号・改訂を確認 |
| 送り状貼り違い | 複数注文の伝票を同じ場所へ置く | 1注文ずつ発行・照合・貼付 |
| 箱の混入 | 完成品と未検査品が同じ置き場 | 未検査・保留・出荷可を区画で分ける |
| 個口不足 | 複数箱の一部が別場所へ移動 | 個口番号・総箱数で引渡し前に照合 |
例えば送り状の貼り間違いが続く場合、確認者を増やすだけでは十分でないかもしれません。「数件まとめて印刷する」「箱を移動させてから貼る」「複数注文の作業台が隣接する」といった工程を見直します。
プラス ロジスティクスの物流改善事例では、誤出荷率の課題に対して作業マニュアル刷新、3S、レイアウト変更などを組み合わせた改善が紹介されています。事例の成果はその現場の実績であり、別の現場に同じ効果を保証するものではありません。
確認を増やす前に、取り違えにくい配置にする
- 作業台に複数注文の現品を同時に置かない
- 出荷番号を表示した容器や区画で注文を分ける
- 送り状は対象の箱とセットで照合する
- 未検査・保留・出荷可の荷物を区分する
- ロット指定が異なる同一商品は識別を明確にする
「確認回数が増えたから安心」ではなく、間違った商品・ラベルを手に取る機会そのものを減らすことが大切です。
出荷前検査の進め方|現場で使える6手順
1.出荷指示を確定する
出荷番号・品番・数量・納入先・必要なロット条件など、照合の基準となる指示を確定します。訂正前や別注文の指示を使用しないよう更新日時・版を確認します。指示そのものが誤っていれば、現品と一致していても正しい出荷にはなりません。
2.封かん前に現品を照合する
出荷指示と箱へ入れる商品を照合します。品名だけで判断せず、品番・数量単位・指定ロットを確認。照合後に商品を追加・入れ替えた場合は、該当項目の確認をやり直します。
3.梱包仕様と付属品を確認する
指定の袋・緩衝材・仕切り・箱・封かん方法を確認します。付属品や同梱書類も封かん前に確認します。手順の標準化はこちらを参考にしてください。
4.封かんし、箱番号・送り状を照合する
中身の確認を終えてから封かんし、外観と封かん状態を確認。完成箱と送り状を照合し、複数個口では1/2・2/2などの識別と送り状を対応させます。
5.引渡し前に出荷全体を確認する
出荷予定と実際の箱数を照合し、保留・未確認の荷物が紛れていないか確認します。社内ルールに従い、権限者が出荷可否を判断します。
6.記録を残し、異常を次の改善につなげる
検査日時・検査者・出荷番号・判定結果を記録します。不一致があれば「修正済み」だけで終わらせず、最初に何が間違っていたかを残してください。同じ誤りが続く場合は、指示の作り方・置き場・表示・工程順を見直します。
実例で確認|2箱のうち1箱に別の送り状が貼られていたら?
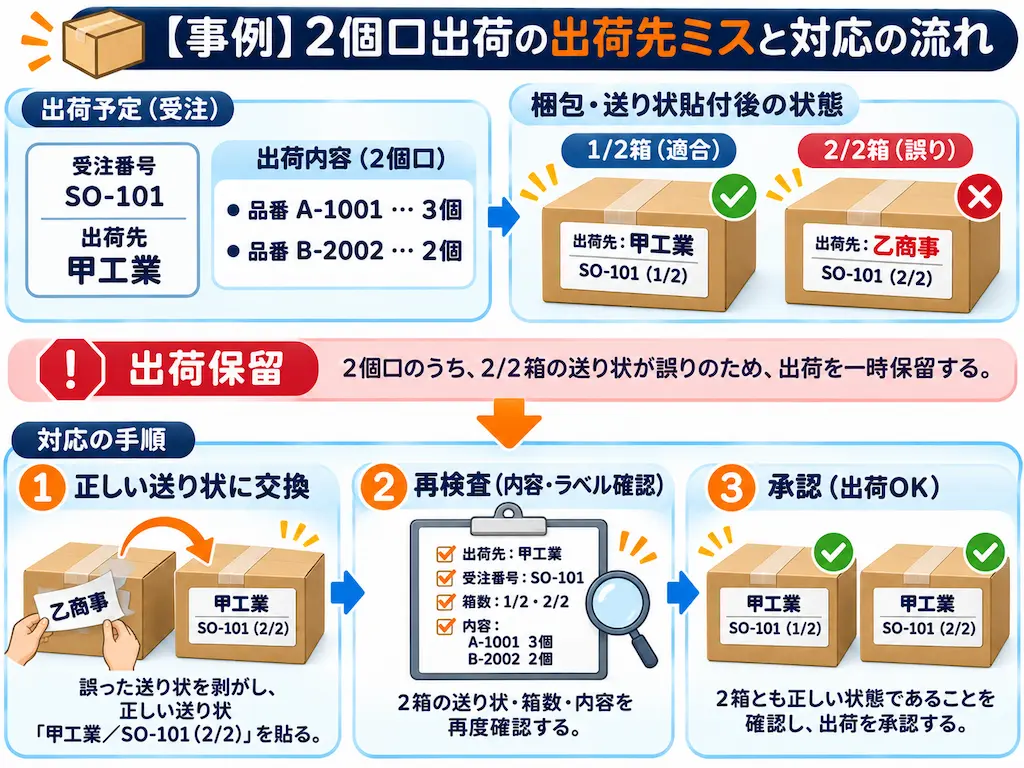
ここからは、チェックリストの運用を説明するための架空例です。出荷番号SO-101で甲工業へ商品Aを3個、商品Bを2個、合計2箱送る指示があるとします。
| 項目 | 指示内容 |
|---|---|
| 出荷番号 | SO-101 |
| 出荷先 | 甲工業(架空) |
| 商品A | A-1001:3個 |
| 商品B | B-2002:2個 |
| 総個口数 | 2箱 |
| 箱番号 | 中身 | 送り状の宛先 | 判定 |
|---|---|---|---|
| 1/2 | A-1001:3個 | 甲工業 | 適合 |
| 2/2 | B-2002:2個 | 乙商事 | 不一致 |
商品の品番・数量は正しいものの、2/2箱だけ別の送り状が貼られています。「中身は正しいから出荷する」と判断してはいけません。
- SO-101の出荷をいったん保留する
- 2/2箱を出荷可エリアから分ける
- 確定出荷指示と送り状情報を照合する
- 誤った送り状を取り除き、正しい送り状を発行する
- 修正後の宛先・出荷番号・総個口数を再確認する
- 不一致と是正内容を記録し、権限者が出荷再開を判断する
最初の不一致を記録から消さないことが重要です。最終的に適合しても、「なぜ別の送り状が貼られたか」が分からなければ再発防止につながりません。
出荷前検査で不一致が見つかったときの対応
出荷前検査の実効性を左右するのは、項目の数よりも異常を発見した際に出荷を止められることです。
不一致・未確認・適合を分ける
| 判定 | 意味 | 出荷の扱い |
|---|---|---|
| 適合 | 指定条件で確認済み | 他の条件も満たせば出荷可 |
| 不一致 | 指示・基準と合っていない | 出荷保留 |
| 未確認 | 必要な確認が終わっていない | 出荷保留 |
| 対象外 | 事前に定めた条件で適用しない項目 | 理由・適用条件に従う |
| 再検査待ち | 是正したが再確認が未完了 | 出荷保留 |
空欄を「適合」と扱わないことが重要です。Excelでも未入力のまま「合格」と表示される設計は避けます。
出荷保留から再開までの流れ
不一致発見 → 出荷保留 → 現物・指示の確認 → 必要な是正 → 再検査 → 出荷承認
保留品を置く場所・識別方法・報告先・再開を承認できる担当者まで決めます。不一致の内容によっては同じ出荷指示の他箱や同時に処理した注文も確認します。顧客仕様や輸送安全性が判断できない場合は、独断で代替梱包を採用しないでください。
ダブルチェックとバーコード検品はどこまで必要?
出荷量や製品特性により適切な検品方法は異なります。出荷量が少ない現場は紙の指示書による照合で運用できる場合もあります。一方、類似品番・指定ロット・出荷件数が多い現場ではバーコード照合の仕組みが有効です。
GS1 Japanは商品識別用バーコードの活用メリットを説明しており、日本郵便の出荷管理システムでも出荷指示と商品の照合機能が紹介されています。
出荷前検品でバーコードを利用する場合は、現品が単品なのかケースなのかによって、照合すべき商品識別情報が変わります。商品用と段ボール箱用のバーコードの使い分けは、「JANコードとITFコードの違い」で確認できます。
ただし、バーコード読取だけで梱包状態・送り状の貼付対象・宛先まで保証されるわけではありません。一般的な商品識別コードだけでは必要なロット・期限を判定できない場合もあります。運用ごとに照合できる情報を明確にしてください。
二人で確認する場合も「同じものを2回見るだけ」にしない
二人目が一人目のチェック結果をなぞるだけでは、同じ思い込みを見逃すおそれがあります。二人目も指示と現品を直接照合するなど、役割を明確にします。厚生労働省の職場のあんぜんサイト(指差呼称)もヒューマンエラー対策を紹介していますが、指差呼称だけでミスを根絶できるものではありません。
無料Excelチェックリストの構成と使い方
本文で整理した検査を現場で記録できるよう、7シート構成のExcelチェックリストを用意しました。マクロを使わない形式で、出荷管理・商品明細・個口検査・異常履歴を別々に記録します。
「商品明細」と「個口・送り状」は別の単位で管理する
1つの注文で商品Aが3個、商品Bが2個、合計2箱なら商品明細は2種類、送り状は2個口分必要です。これを1行に押し込むと、数量照合と箱ごとの確認が混在しやすくなります。
| シート名 | 主な役割 |
|---|---|
| 使い方 | 入力順・判定の考え方・運用時の注意 |
| 出荷管理 | 出荷番号単位の照合状況・承認管理 |
| 商品明細 | 品番・数量・ロット・付属品・内装の照合 |
| 個口検査 | 箱・封かん・送り状・宛先・個口数の確認 |
| 異常履歴 | 出荷保留・是正・再検査・再開判断の記録 |
| 集計 | 出荷件数・誤出荷率・未解決異常の確認 |
| 記入例 | 架空の2明細・2個口の送り状違い事例 |
商品明細は1出荷明細ごと、個口・送り状は1箱ごとに記録します。予定明細数と登録明細数、予定個口数と検査個口数が一致するかを確認します。
必須項目が未入力だったり、未解決の異常が残っていたりすれば、出荷可にはしません。また、自動照合が通っても責任者の承認が必要です。Excelの一致判定と実際の出荷承認は別として扱ってください。
記入例には架空の出荷番号・品番・出荷先を使用しています。実際の運用では現場の検査条件・承認者・個人情報の取扱いルールに合わせて設定してください。
誤出荷率の計算方法と改善効果の確認
誤出荷を防ぐ仕組みを改善したら、その効果も記録します。ただし出荷前に発見した不一致と、実際に出荷してしまった誤りは分けて集計してください。
出荷前に発見した不一致
検査中に品番違い・数量違い・送り状違いなどを発見した件数です。改善直後に増えた場合も、それまで見逃していた不一致が見つかるようになった可能性があります。増えたから悪化とは限りません。
出荷後に判明した誤出荷
社内で「1出荷指示=1件」と定義する場合の計算式は次のとおりです。
誤出荷率(%)=誤出荷となった出荷指示件数 ÷ 総出荷指示件数 × 100
架空例:1か月に1,000件の出荷指示を処理し、うち1件を誤出荷した場合、1 ÷ 1,000 × 100 = 0.1%です。
同じ出荷指示で複数の誤りがあっても、出荷指示件数を単位に集計するなら1件として数えます。分母と分子の単位を揃えることが重要です。1指示で3箱送る場合、出荷指示件数と個口数は異なります。出荷前に発見し発送を止めた不一致は、実際の誤出荷件数に含めません。
配布Excelの「暫定誤出荷率」は、出荷済みで、出荷後の結果を「あり/なし」で確認した出荷指示件数を分母にします。分子も、その中で誤出荷「あり」とした件数です。結果未確認の出荷は分母に含めないため、確認率も併せて見てください。対象期間の全出荷について結果確認を終えると、その期間の全出荷を分母にした率になります。
比較する際は誤出荷率だけでなく、出荷件数・製品構成・作業方法の変更も確認しましょう。
出荷前検査を定着させる3つの工夫
1.必須項目を増やしすぎない
確認項目が多すぎると、形だけのチェックになりやすくなります。実際の誤りと取引先要求に合わせて必須項目を絞ります。ただし必要な品質・安全確認は省略しません。
2.チェックする位置とタイミングを固定する
「箱を閉じる直前に内装を確認する」「送り状を貼った直後に宛先を確認する」など、工程に組み込んでください。中身が見えなくなった後に、内容物を目視検査したことにはできません。
3.検査で見つけた問題を次の手順に反映する
不一致が繰り返される場合は、担当者への注意だけでなく工程そのものを見直します。中小企業基盤整備機構J-Net21の作業標準書解説でも、手順・急所・理由を明確にする考え方が示されています。
例えば「品番を確認する」ではなく、「現品の品番ラベルと確定出荷指示の品番欄を照合する」と書く方が実行しやすくなります。改善の進め方は「梱包作業の改善事例6選」も参考になります。
出荷前検査のよくある質問
出荷前検査は全数検査にしなければなりませんか?
すべての製品に全国共通の検査方法があるわけではありません。製品の特性・品質要求・顧客仕様・法令・社内ルールに従って決めます。品番・数量・宛先の照合と、製品の性能・寸法などの品質検査は区別して条件を設定してください。
封かんした後だけ検査しても大丈夫ですか?
外箱や送り状は確認できますが、中に入れた商品・数量・付属品・緩衝材は通常見えません。封かん前に必要な確認を済ませ、その記録と完成箱を対応づけます。
一人で梱包も検査も行ってよいですか?
必要な検査体制は製品や顧客の要求によります。一人作業の現場でも出荷指示と現品を別のタイミングで照合するなどの工夫が必要です。独立した検査員・承認者を求められる業務では、指定された体制を優先します。
検査結果が不一致でも、直せば記録を消してよいですか?
最初に見つかった不一致と、その後の是正・再検査を区別して記録する運用が望まれます。最終結果の「適合」だけを残すと、何が問題でどう改善したかが分からなくなります。
Excelで自動的に合格と表示されれば、そのまま出荷してよいですか?
いいえ。Excelは入力情報に対する照合・集計の補助機能です。誤入力や現物確認漏れがあれば表示も信用できません。Excel上の一致判定と、責任者による実際の出荷承認を区別してください。
まとめ|出荷前検査は「見つける仕組み」と「止める仕組み」をセットで作る
誤出荷を防ぐには品番・数量だけでなく、梱包状態・送り状・出荷先・総個口数まで、工程に合わせて検査することが重要です。
- 封かん前:商品・数量・付属品・内装を確認
- 封かん後:箱・送り状・宛先・個口番号を確認
- 引渡し前:出荷予定・総個口数・保留状態・承認を確認
不一致が見つかったら対象の出荷を保留し、是正後に再検査します。まず現場で「箱を閉じたら確認できないもの」と「送り状を貼る際に取り違える可能性があるもの」を洗い出してください。チェックリストは記入することが目的ではなく、正しい荷物を出荷するための道具です。
参考にした公式情報・実務資料
- キーエンス:出荷検品の方法と物流改善
- GS1 Japan:バーコード活用のメリット
- 日本郵便:出荷管理の検品機能
- 中小企業基盤整備機構J-Net21:作業標準書の必要性
- プラス ロジスティクス:物流倉庫の改善事例
- 厚生労働省:指差呼称
2026年11月10日時点で参照先を確認。チェックリスト・出荷番号・品番・計算例は一般的な運用説明用の架空例です。実際の出荷判定基準と検査方法は製品・取引先・社内規程に合わせて設定してください。